


pengenalan
Paip keluli yang dikimpal menduduki kedudukan teras dalam tenaga moden, penyenggaraan air, pentadbiran perbandaran dan kejuruteraan struktur. Antara berbilang kategori paip dikimpal arka-berbilang, SSAW (Paip keluli Dikimpal Lingkaran-Arka) dan LSAW (Paip keluli Dikimpal Arka{3}}Membujur) ialah dua penyelesaian paip berdiameter besar-yang dominan yang diterima pakai secara meluas merentas projek global.
Kedua-duanya menggunakan teknologi kimpalan arka terendam-, menggunakan fluks berbutir untuk melindungi arka kimpalan dan logam cair, mendapatkan sambungan kimpalan yang boleh dipercayai dengan kecekapan pemendapan yang tinggi. Namun begitu, jurang asas wujud dalam pemilihan bahan mentah, mekanisme pembentukan, geometri kimpalan, pengagihan tegasan sisa, toleransi dimensi, prestasi mekanikal, keperluan pemeriksaan, struktur kos dan senario kejuruteraan yang berkenaan. Salah pilih antara SSAW dan LSAW akan membawa risiko tersembunyi kegagalan saluran paip atau pembaziran modal yang tidak perlu. Artikel ini menghuraikan perbezaan teras mereka daripada aliran kerja pembuatan, prestasi teknikal, piawaian pelaksanaan,-kos kecekapan dan aplikasi praktikal, menyediakan rujukan untuk pereka saluran paip, jurutera perolehan dan kontraktor projek.
1. Definisi Asas dan Perbezaan Proses Pembuatan
1.1 Paip Keluli SSAW (Paip Dikimpal Arka-Lingkar Terendam)
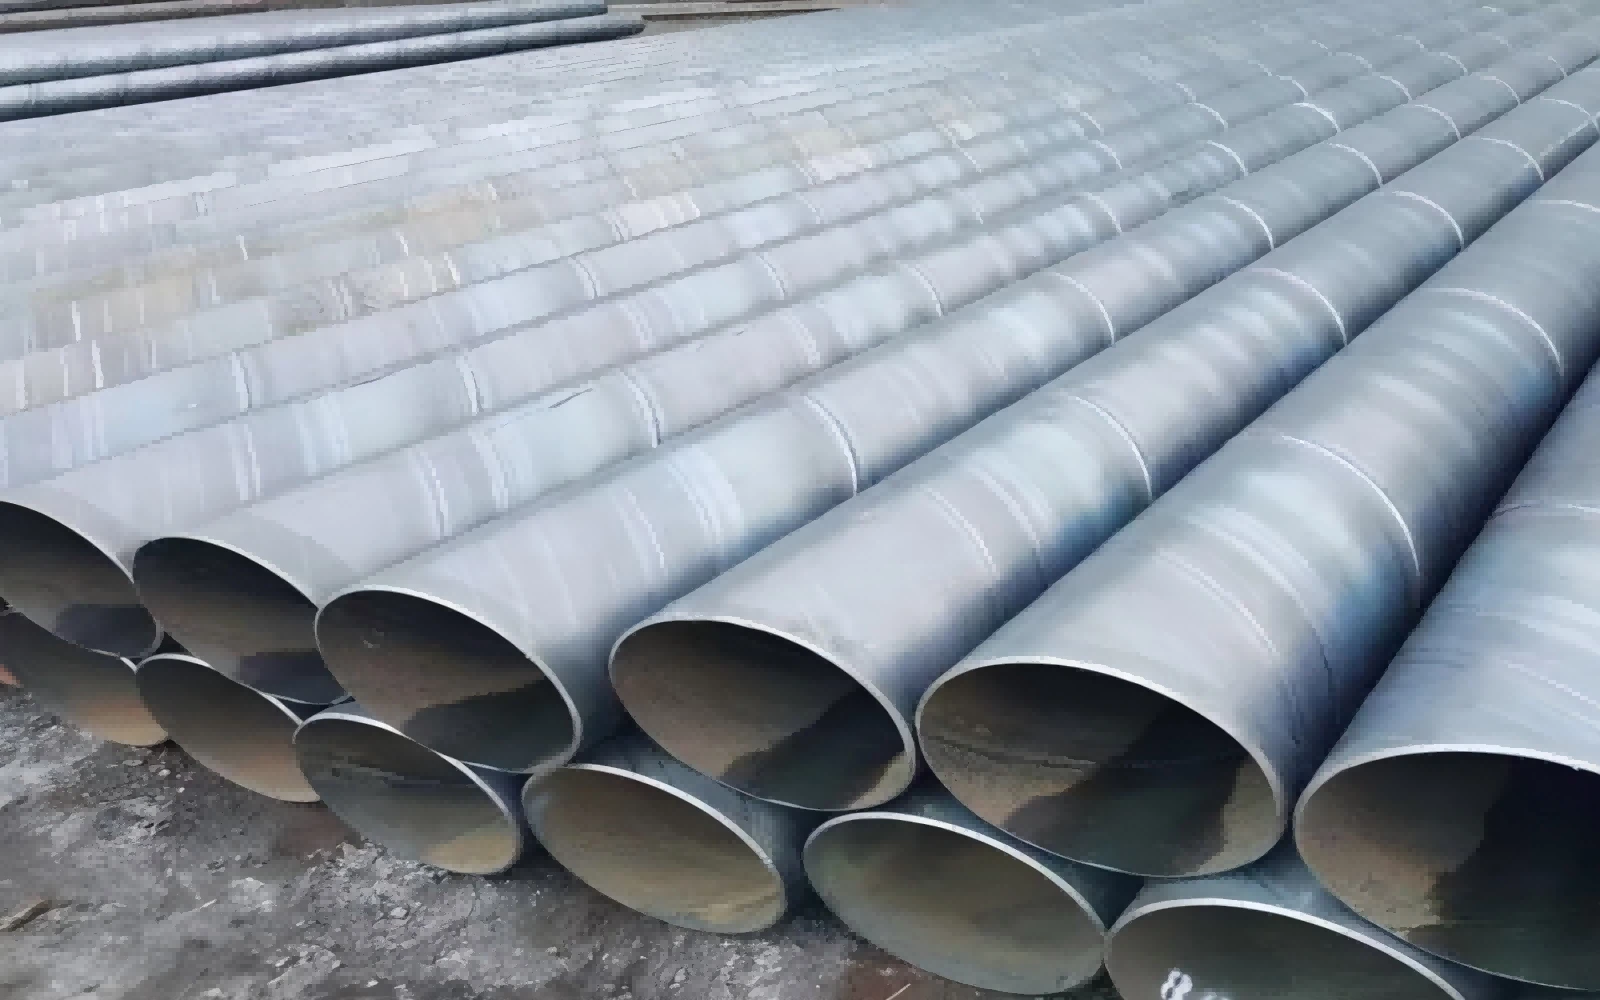
Paip SSAW juga dinamakan HSAW (Helical Submerged-Arc Welded pipe). Bahan mentahnya ialah gegelung keluli tergelek-panas berterusan dan bukannya plat keluli diskret. Seluruh barisan pengeluaran berjalan dalam mod pemakanan berterusan. Gegelung keluli melalui pembubaran, perataan, pemangkasan tepi dan pengilangan. Selepas itu, keluli jalur dimasukkan ke dalam unit pembentuk pada sudut heliks pratetap berbanding garis tengah paip. Dengan melaraskan sudut heliks ini, jalur keluli dengan lebar tetap boleh menghasilkan paip keluli dengan diameter luar yang berbeza-beza secara fleksibel, yang merupakan kelebihan pemprosesan yang paling menonjol bagi pengeluaran SSAW.
Semasa pembentukan lingkaran berterusan, kimpalan arka terendam dalam-dan kimpalan arka terendam luaran-dilengkapkan secara serentak. Jahitan kimpalan heliks berterusan melilit seluruh badan paip. Selepas kimpalan, paip dipotong kepada panjang tetap mengikut keperluan projek. Prosedur seterusnya termasuk ujian hidrostatik, pemeriksaan visual dan-ujian tidak merosakkan (NDT) untuk jahitan kimpalan.
Memandangkan SSAW menggunakan pengeluaran berterusan-gegelung, irama pengeluaran adalah stabil. Walau bagaimanapun, prosedur membentuk lingkaran akan memperkenalkan tegasan sisa kompleks di dalam dinding paip. Selain itu, jahitan kimpalan heliks jauh lebih panjang daripada kimpalan membujur untuk paip dengan dimensi yang sama. Untuk badan paip satu-meter, panjang kimpalan sebenar SSAW boleh mencecah 1.5-3 kali panjang kimpalan LSAW, secara teorinya meningkatkan kebarangkalian kecacatan kimpalan seperti kemasukan sanga, keliangan dan gabungan tidak lengkap di sepanjang garisan kimpalan.
1.2 Paip Keluli LSAW (Paip Terendam Membujur-Paip Kimpalan Arka)
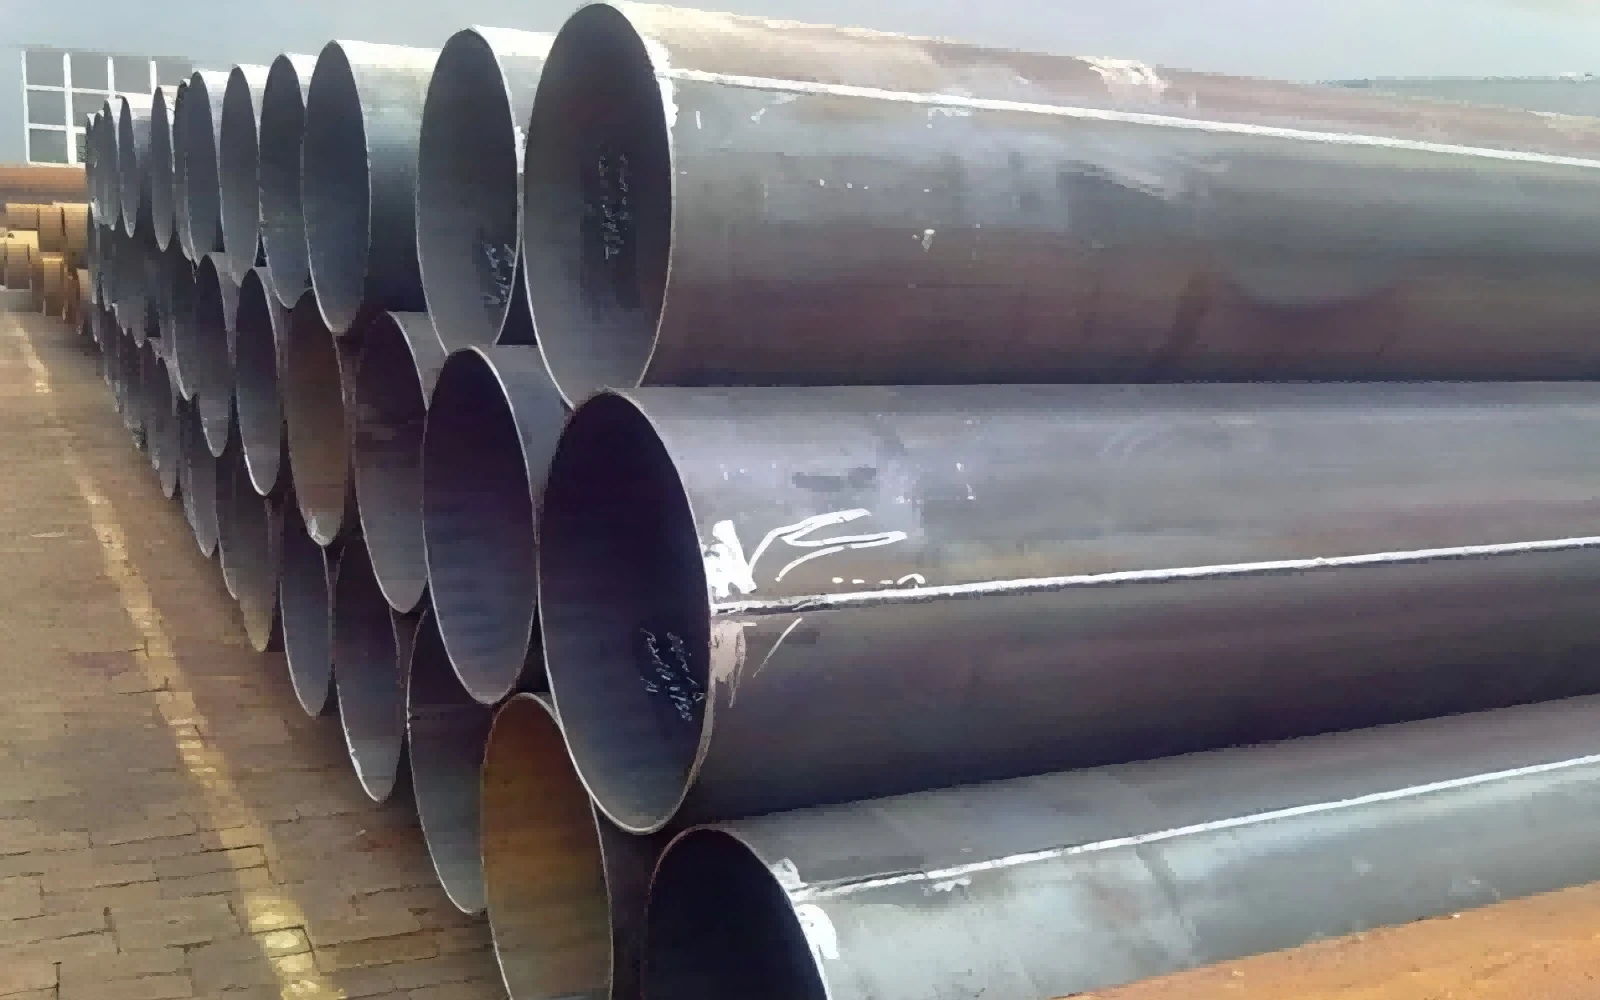
Paip LSAW mengambil -plat keluli tunggal tugas berat sebagai bahan mentah dan bukannya gegelung keluli. Dua teknologi pembentuk arus perdana ialah UOE dan JCOE dalam industri global. Proses JCOE lebih popular untuk volum pengeluaran sederhana. Pertama, kedua-dua tepi plat keluli dikisar dan pra-bengkok untuk menjamin geometri alur yang baik. Secara berurutan, plat melalui J-lentur, C-lentur dan O-langkah lentur, secara beransur-ansur membengkokkan plat keluli rata ke dalam cangkerang paip bulat. Selepas kimpalan jelujur, kimpalan lengkok berbilang-dawai dalaman-dan kimpalan arka berbilang{12}}dawai luar{13}}dilakukan untuk membentuk satu jahitan kimpalan membujur lurus lurus yang berjalan selari dengan paksi paip.
Prosedur kritikal untuk pengeluaran LSAW ialah pengembangan sejuk mekanikal. Keseluruhan paip dibesarkan secara mekanikal secara keliling, yang menentukur diameter luar, kebulatan dan kelurusan, dan sebahagian besarnya membebaskan membentuk tegasan baki di dalam dinding paip. Selepas pengembangan, ujian-hidro, pemeriksaan ultrasonik, pemeriksaan radiografik dan pemeriksaan tidak-yang lain dilaksanakan dengan ketat.
Berbeza daripada pengeluaran SSAW berterusan, LSAW tergolong dalam kumpulan-mengikut-pengilangan diskret kelompok. Setiap paip diproses daripada plat keluli bebas. Jahitan kimpalan adalah satu jahitan lurus pendek. Pemantauan kualiti kimpalan dan pemeriksaan tidak-memusnahkan lebih mudah dilakukan. Walau bagaimanapun, diameter luar maksimum paip LSAW dihadkan oleh lebar berkesan plat keluli yang dibeli, yang menjadi satu had pembuatan utama produk LSAW.
2. Perbandingan Julat Bahan Mentah dan Spesifikasi
2.1 Bahan mentah
SSAW: Bahan input ialah gegelung keluli tergelek-panas. Pengeluaran gegelung mengehadkan ketebalan dinding maksimum yang boleh dicapai. Bekalan gegelung adalah kos-berdaya saing untuk spesifikasi ketebalan sederhana-. Sumber gegelung ketebalan-kekuatan tinggi-tebal tinggi adalah terhad dalam pasaran keluli global.
LSAW: Bahan input dipotong plat keluli berat. Bekalan plat menyokong dinding yang sangat tebal dan gred keluli saluran paip berkekuatan tinggi- tinggi seperti X70, X80. Pengilang boleh memilih ketebalan plat yang sepadan dengan keperluan reka bentuk projek dengan tepat, tanpa kekangan ketebalan daripada kapasiti kilang gegelung panas.
2.2 Julat diameter luar
SSAW: Julat OD biasa 219 mm-3000 mm (8-120 inci). Ia boleh merealisasikan-pengeluaran diameter besar tambahan secara ekonomi, yang merupakan kekuatan SSAW yang luar biasa. Satu gegelung keluli lebar tetap boleh menghasilkan berbilang diameter paip dengan melaraskan sudut heliks, membawa fleksibiliti pengeluaran yang tinggi untuk projek berdiameter besar.
LSAW: Julat OD biasa 406 mm-1626 mm (16-64 inci). Diameter maksimum dihadkan oleh lebar plat keluli. Untuk mendapatkan-diameter paip LSAW yang lebih besar, plat keluli lebih lebar mesti dipesan, yang meningkatkan kos bahan dan tekanan masa pendahuluan secara mendadak.
2.3 Kapasiti ketebalan dinding
SSAW: Ketebalan dinding biasa Kurang daripada atau sama dengan 20-25 mm. Apabila ketebalan dinding melebihi ambang ini, sumber gegelung gelek panas menjadi terhad, kesukaran pengeluaran meningkat dengan ketara, dan kelebihan kos komprehensif akan hilang.
LSAW: Ketebalan dinding boleh mencapai 50 mm atau lebih tinggi. LSAW ialah penyelesaian paip dikimpal pilihan untuk senario kerja-tebal,{3}}tekanan tinggi. Plat keluli tugas-berat dinding-tebal tersedia dari kilang keluli utama di seluruh dunia.
2.4 Panjang paip tunggal
SSAW: Pengeluaran berterusan menyokong panjang paip tunggal yang panjang sehingga 30 meter. Lebih sedikit sambungan kimpalan lilitan medan akan dijana semasa pembinaan saluran paip.
LSAW: Terhad oleh panjang plat keluli, panjang paip tunggal biasa ialah 12-18 meter. Lebih banyak sambungan kimpalan medan diperlukan untuk projek meletakkan jarak jauh.
3. Prestasi Mekanikal, Tekanan Baki dan Ketepatan Dimensi
3.1 Tekanan baki
Tekanan baki memberi kesan ketara kepada hayat perkhidmatan saluran paip, anti-tegasan-karat-prestasi keretakan dan rintangan keletihan.
SSAW: Tegasan sisa tegangan kompleks kekal selepas pembentukan lingkaran. Walaupun selepas ujian hidrostatik, tegasan pembentuk separa tidak dapat dihapuskan sepenuhnya. Tegasan tegangan sisa menimbulkan risiko retakan kakisan tegasan apabila paip tertimbus dalam persekitaran tanah yang menghakis dengan air bawah tanah.
LSAW: Proses pengembangan sejuk{0}}mekanikal secara berkesan membebaskan membentuk tegasan sisa. Paras tegasan sisa kekal rendah dan teragih sama rata pada badan paip, meningkatkan prestasi keselamatan untuk-perkhidmatan bawah tanah jangka panjang.
3.2 Ketepatan dimensi
Kebulatan, kelurusan dan{0}}keseragaman ketebalan dinding secara langsung mempengaruhi kualiti pemadanan medan-dan kualiti kimpalan semasa pemasangan saluran paip.
SSAW: Sisihan bujur dan kelurusan agak jelas. Toleransi ovaliti biasa boleh mencecah sehingga 1.0 % daripada diameter luar nominal, dipengaruhi oleh kesan spring spiral-belakang selepas terbentuk.
LSAW: Pengembangan mekanikal memberikan prestasi dimensi yang unggul. Ovaliti boleh dikawal dalam 0.5% daripada OD nominal. Ketebalan dinding dan dimensi lilitan mengekalkan ketekalan yang tinggi, memudahkan-pembinaan kimpalan punggung medan dan merendahkan-kadar kerja semula di-tapak.
3.3 Ciri jahitan kimpalan dan risiko kecacatan
SSAW mempunyai kimpalan lingkaran panjang. Jumlah panjang kimpalan adalah besar. Walaupun peralatan NDT automatik moden digunakan, trek lengkung lingkaran membawa kerumitan pemeriksaan yang lebih tinggi. Kecacatan kimpalan yang berpotensi tersebar di sepanjang laluan heliks yang panjang. Apabila beban tekanan dalaman dikenakan, kimpalan lingkaran mengurai tegasan gelung pada sudut heliks. Di bawah pengilangan yang berkelayakan, SSAW memenuhi kriteria reka bentuk tekanan sederhana-, tetapi bukan pilihan optimum untuk garisan batang kritikal tekanan ultra-tinggi-.
LSAW memiliki satu jahitan kimpalan lurus pendek selari dengan paksi paip. Tegasan gelung daripada tekanan dalaman bertindak secara berserenjang dengan jahitan kimpalan. Pemeriksaan kimpalan adalah mudah. Kecacatan-kesukaran mengawal adalah lebih rendah. LSAW menunjukkan keliatan suhu rendah-yang sangat baik dan prestasi keletihan kitaran, sesuai untuk persekitaran kerja yang keras termasuk kawasan sejuk, zon seismik dan projek luar pesisir.
4. Piawaian Industri Berkaitan
Kedua-dua SSAW dan LSAW boleh mematuhi API 5L (Industri petroleum dan gas asli-Paip keluli untuk sistem pengangkutan saluran paip), yang merupakan standard saluran paip global yang paling-diiktiraf. Walau bagaimanapun, kod reka bentuk mengenakan sekatan yang berbeza untuk -zon terperingkat risiko.
Untuk paip LSAW: Diterima secara meluas oleh API 5L, DNV-OS-F101 untuk saluran paip luar pesisir, CSA Z245, EN 10217 dan spesifikasi ketat lain. Kod reka bentuk biasanya menetapkan LSAW untuk Kelas 1 dan Kelas 2 -kawasan berisiko tinggi: zon padat-penduduk, kawasan sejuk alpine, saluran paip sub{11}}laut luar pesisir, saluran batang utama{12}}tekanan tinggi untuk penghantaran gas{13}}minyak.
Untuk paip SSAW: Digunakan di bawah API 5L, ASTM A252 (paip cerucuk), EN 10219 standard struktur, GB/T 5037 untuk-pengangkutan bendalir tekanan rendah. SSAW dibenarkan terutamanya untuk zon berisiko rendah-Kelas 3 dan Kelas 4:-daerah berpenduduk jarang, pengangkutan air, pembetungan, cerucuk dan aplikasi struktur. Banyak spesifikasi kejuruteraan melarang SSAW daripada diguna pakai untuk{11}}talian batang tekanan tinggi yang melalui kawasan kediaman yang padat.
5. Analisis{1}}kecekapan kos
Di bawah spesifikasi diameter luar-nominal yang sama: SSAW menunjukkan kelebihan kos yang menonjol untuk senario ketebalan-diameter dan sederhana-dinding-yang besar. Pengeluaran suapan-gegelung berterusan meningkatkan kadar penggunaan bahan, mengurangkan perbelanjaan pembuatan unit. Untuk projek yang memerlukan paip berdiameter-besar tanpa keperluan tekanan ultra-tinggi-, SSAW boleh mengurangkan jumlah pelaburan perolehan dengan ketara.
Kos LSAW biasanya 30-50 % lebih tinggi daripada paip SSAW berdiameter-setara. Kos yang lebih tinggi berasal daripada plat keluli berat yang mahal, pelaburan peralatan pembentuk JCOE/UOE diskret,-proses pengembangan yang sejuk dan-prosedur pemeriksaan julat penuh yang lebih ketat. Namun begitu, dalam projek infrastruktur tenaga kritikal, mengurangkan risiko kegagalan dan kitaran perkhidmatan lanjutan mengimbangi harga pembelian premium, membawa pulangan ekonomi keseluruhan-hidup-yang lebih baik untuk sistem saluran paip berisiko tinggi.
Apabila ketebalan dinding-meningkat kepada julat dinding-berat, kelebihan kos SSAW hilang dan LSAW menjadi lebih kompetitif.
6. Senario Aplikasi Biasa
6.1 Aplikasi biasa untuk paip keluli SSAW
Bekalan air berdiameter besar-perbandaran,-alihan air mentah, pembuangan air sisa dan saluran paip pengairan dengan tekanan kerja sederhana-rendah.
Cerucuk paip keluli untuk dermaga, jambatan, kejuruteraan asas, paip selongsong bawah tanah.
Lajur struktur untuk bangunan berstruktur-keluli{1}}besar.
Talian paip pengumpulan gas-rendah-rendah-sederhana di zon bukan kritikal-berpenduduk jarang-sedang.
Paip air yang beredar untuk loji janakuasa, pengudaraan lombong dan-paip pengangkutan buburan dengan rawatan anti-karat.
6.2 Aplikasi biasa untuk paip keluli LSAW
Talian paip utama-jarak tinggi-tekanan tinggi minyak dan gas, terutamanya bahagian yang merentasi-kawasan bandar berpenduduk padat, tali pinggang seismik dan zon sejuk.
Paip platform luar-pantai, segmen saluran paip sub-laut, struktur tambahan riser di bawah spesifikasi DNV.
Rangkaian penghantaran gas bandar tekanan tinggi-dan paip proses petrokimia.
Komponen struktur kritikal yang menanggung beban kitaran berat, memerlukan keliatan impak suhu rendah{0}}yang luar biasa.
Projek dengan keperluan ketat untuk ketepatan dimensi dan prestasi kimpalan-punggung medan.
7. Panduan Pemilihan Kejuruteraan
Jurutera projek hendaklah mengimbangi tekanan kerja, klasifikasi risiko zon laluan, suhu operasi, kekakisan sederhana, parameter-diameter & dinding-luar, keadaan pembinaan dan jumlah-kekangan belanjawan untuk memilih jenis paip secara munasabah.
Pilih SSAW apabila: Projek memerlukan paip berdiameter-besar-tambahan, tekanan kerja tergolong dalam gred sederhana-rendah, laluan terletak di kawasan berisiko-rendah dan kawalan kos-adalah keutamaan utama. Sementara itu, ujian hidrostatik lengkap dan-jalat penuh NDT hendaklah dilaksanakan, sistem-anti kakisan dan katodik-hendaklah direka bentuk dengan baik-untuk mengurangkan baki-tegasan-risiko kakisan yang berkaitan.
Pilih LSAW apabila: Talian paip menjalankan-pengangkutan bendalir tekanan tinggi, laluan melepasi-populasi berisiko tinggi-zon tertumpu, persekitaran perkhidmatan mempunyai suhu rendah, beban kitaran atau medium menghakis, dinding-tebal tebal dan tinggi-kelebihan keselamatan diperlukan. Walaupun kos perolehan awal meningkat, LSAW mengurangkan-risiko operasi jangka panjang dan potensi kerugian kemalangan.
Adalah tidak betul untuk hanya menilai satu jenis paip sebagai benar-benar unggul daripada yang lain. Kedua-dua SSAW dan LSAW adalah produk paip terendam-arka-matang. Kualiti bergantung bukan sahaja pada teknologi pembentukan, tetapi juga-kualiti bahan mentah, tahap pengurusan pembuatan, kelayakan prosedur kimpalan dan pelaksanaan pemeriksaan tidak-yang ketat. Pengeluaran tanpa kelayakan akan menjana bahaya tersembunyi tanpa mengira jenis SSAW atau LSAW.
SSAW dan LSAW ialah dua-diameter besar tenggelam-penyelesaian paip dikimpal arka. Perbezaan terasnya berakar pada-pemilihan bahan mentah dan{4}}mekanisme kimpalan, dicerminkan lagi dalam baki-taburan tegasan, toleransi dimensi,-ciri jahitan kimpalan, kapasiti ketebalan dinding-dinding, struktur kos dan sempadan kejuruteraan yang berkenaan.
SSAW bersinar dalam projek tekanan tambahan-besar-sederhana-yang menjimatkan.
LSAW menyediakan margin keselamatan yang lebih tinggi untuk infrastruktur kritikal-tekanan tinggi,-tinggi.
Memahami sepenuhnya perbezaan ini membantu kakitangan teknikal membuat keputusan spesifikasi-paip yang rasional, memastikan keselamatan saluran paip dan kawalan kos projek-yang munasabah.


